¶ 용어와 의미 구분
| 한국어 | English | 日本語 | 中文(简体) | 中文(繁體) | Tiếng Việt | Bahasa Indonesia |
|---|---|---|---|---|---|---|
| 플랫록 (오드람프, 플랫시머) | Flatlock Stitch (Flat seam) | フラットロック (フラットシーマー, 四本針) | 拼缝 (Flatlock) (四针六线, 并缝) | 拼縫 (Flatlock) (併縫, 四針六線) | may phẳng (may 4 kim 6 chỉ) | jahitan flatlock (flatlock, jahit rata) |
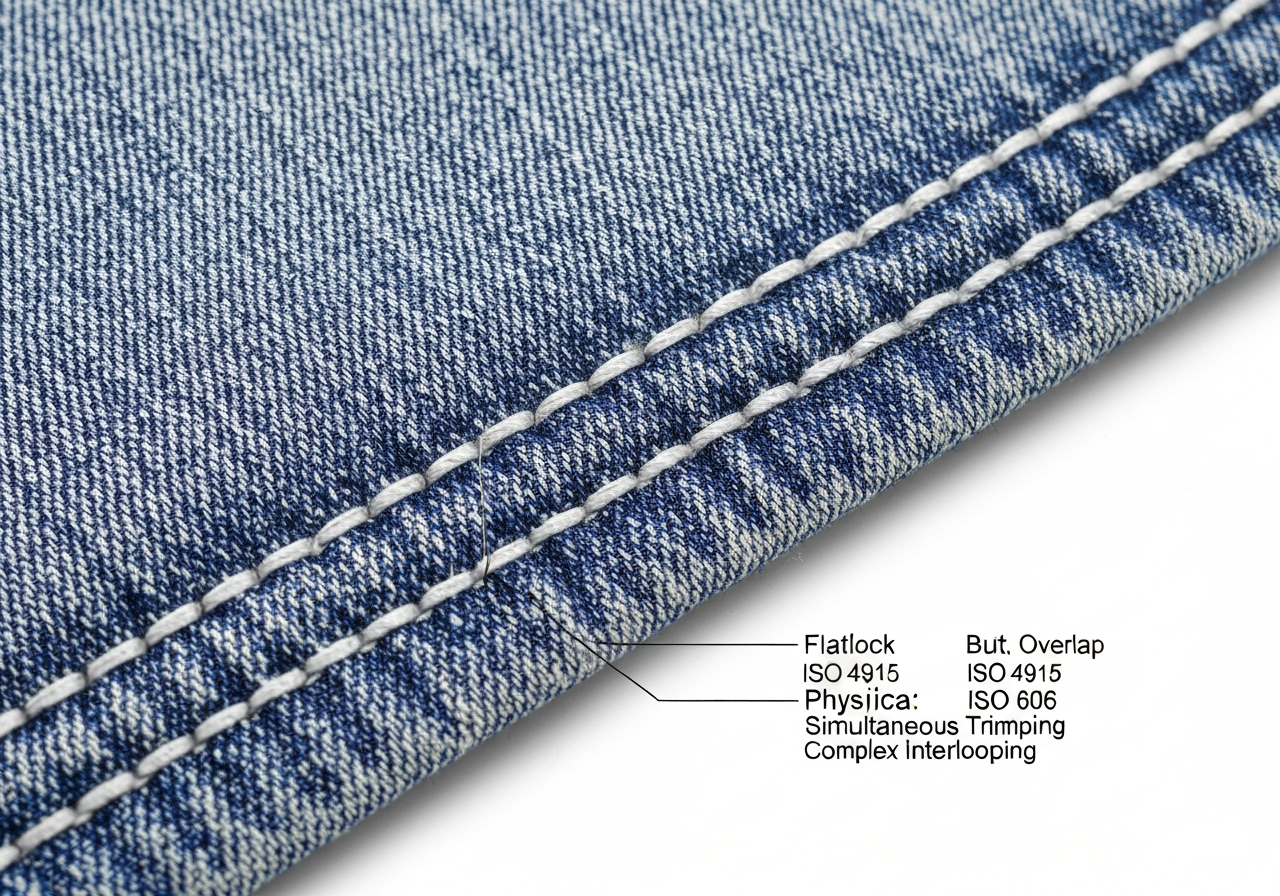
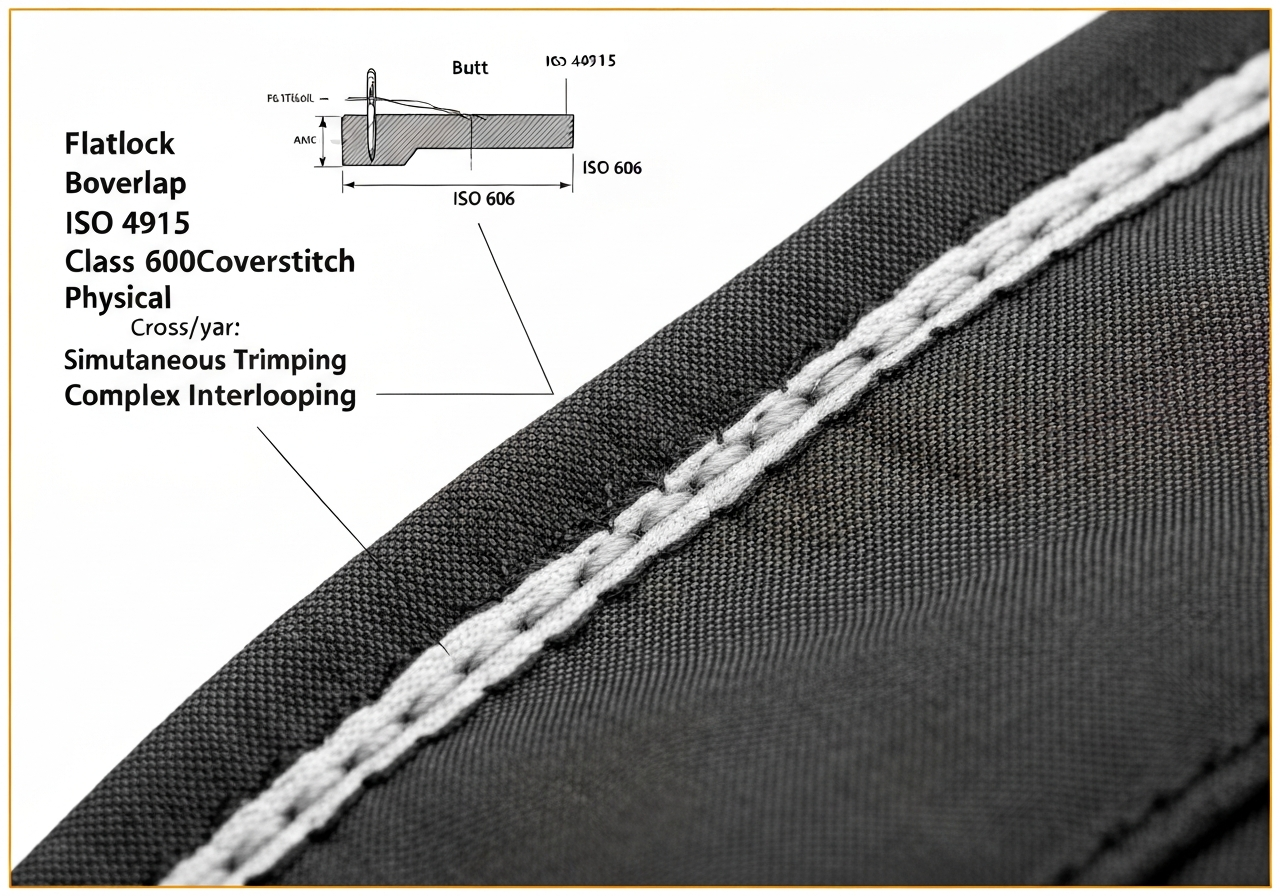
플랫록 (Flatlock Stitch / ISO 4915 Class 600)
¶ 1. 개요 및 정의 (Overview and Definition)
플랫록(Flatlock)은 두 장의 원단 끝을 서로 맞대거나(Butt) 미세하게 겹친(Overlap) 상태에서 원단 양면을 덮으며 봉제하는 고난도 산업용 봉제 방식이다. 봉제 부위가 돌출되지 않고 평평하게 유지되어 피부 마찰을 최소화하는 것이 주요 목적이다. ISO 4915 기준 Class 600(Coverstitch) 계열에 속하며, 특히 4바늘 6실 구성의 ISO 606 또는 607 스티치가 산업 표준으로 통용된다.
¶ 1.1 물리적 메커니즘 및 산업적 가치
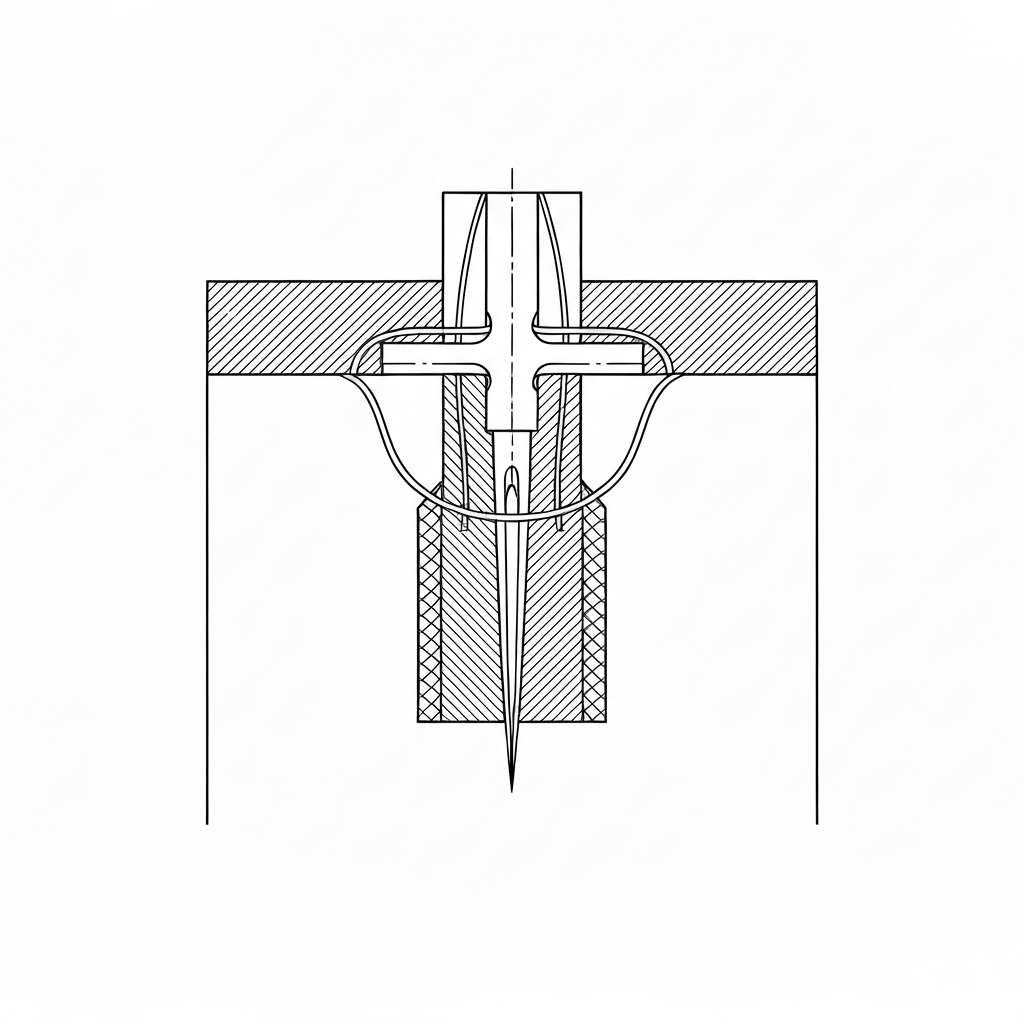
플랫록의 핵심 메커니즘은 '동시 트리밍(Simultaneous Trimming)'과 '복합 인터루핑(Complex Interlooping)'의 결합이다. 일반적인 오버록(Overlock)이 원단 끝을 감싸며 시접을 한쪽으로 눕히는 방식이라면, 플랫록은 기계에 내장된 상하 칼날이 원단 끝을 정밀하게 깎아내어 두 원단의 단면이 정확히 맞물리게 유도한다. 그 위를 4개의 바늘실과 1개의 하부 루퍼실, 1개의 상부 스프레더실이 격자 구조로 결속하여, 원단 두께 이상의 돌출부(Bulk)가 발생하지 않는 'Zero-Seam'에 가까운 결과물을 만들어낸다.
이 공정은 본봉(Lockstitch) 대비 약 1.5배에서 2배 이상의 신축성(Elongation)을 제공하며, 원단이 파손되기 전까지 봉제선이 터지지 않는 강력한 인장 강도를 자랑한다. 따라서 고부가가치 액티브웨어 시장에서 플랫록의 적용 여부는 제품의 기술적 완성도를 가늠하는 척도가 된다. 다만, 실 소모량이 일반 본봉 대비 15~20배에 달하고 장비 가격이 고가이며 세팅이 까다로워 숙련된 기술자가 반드시 필요하다.
¶ 2. 기술 사양표 (Technical Specifications)
| 항목 | 세부 사양 | 비고 |
|---|---|---|
| 스티치 분류 (ISO 4915) | Class 606 (4-Needle Flatlock with Top Cover) / Class 607 | 607은 4바늘 6실 표준 구조 |
| 기계 유형 | 플랫시머 (Flatseamer), 피드 오프 더 암 (Feed-off-the-arm) | 원통형 구조(Cylinder Bed)가 일반적 |
| 주요 제조사 및 모델 | Yamato FD-62G-01, Juki MF-3620-L100, Siruba D007R-452, Union Special 36200 | Yamato FD-62G 시리즈가 글로벌 표준 점유 |
| 바늘 시스템 | UY118GKS, FLx118GCS (Nm 65~90) | UY118GBS는 미검증(UY118GKS의 오기로 추정) |
| 표준 SPI (Stitches Per Inch) | 10 - 16 SPI | 고탄성 원단은 12-14 SPI 권장 |
| 실 구성 (Thread Count) | 4 Needles / 1 Looper / 1 Top Spreader (총 6실) | 5실(3바늘) 구성은 특수 용도 |
| 최대 봉제 속도 | 3,000 - 4,200 spm | 실무 권장 속도 3,200 - 3,500 spm (내구성 확보) |
| 적합 원단 | 고탄성 니트, 스판덱스, 플리스, 네오프렌, 메쉬 | 2-way/4-way Stretch 원단 최적화 |
| 실 소모량 (비율) | 봉제 길이의 약 18:1 ~ 22:1 | 실 종류, 장력, SPI 설정에 따라 변동 |
| 바늘 간격 (Needle Space) | 5.2mm, 6.0mm (표준) | 6.0mm가 범용적으로 가장 많이 사용됨 |
| 차동 이송비 (Diff. Feed) | 1:0.6 (늘림) ~ 1:2.0 (모음) | 원단 수축률에 따라 미세 조정 필수 |
¶ 3. 적용 분야 및 부위별 특성
플랫록은 단순한 봉제 방식을 넘어, 인체공학적 설계가 필요한 모든 의류 및 장비에 광범위하게 적용된다.
- 액티브웨어 및 컴프레션 웨어:
- 레깅스/요가복: 인심(Inseam) 및 아웃심(Outseam), 허리 밴드 접합부. 격렬한 스트레칭 시에도 봉제선이 피부를 파고들지 않는다.
- 래시가드: 겨드랑이 밑단(Armpit Gusset) 및 옆구리 라인. 해수와 마찰 시 발생하는 피부 발진(Rash)을 방지한다.
- 사이클링 저지: 등판 패널 접합 및 소매 끝단. 공기 저항을 최소화하기 위한 평탄한 표면이 필수적이다.
- 언더웨어 및 베이스레이어:
- 남성용 드로즈: 앞판 중심선(Pouch Line) 및 가랑이 부위.
- 심리스 내의: 옆선이 없는 의류의 어깨 접합부. 시접 두께를 혁신적으로 줄여 겉옷 위로 봉제선이 드러나지 않게 한다.
- 수상 스포츠 의류:
- 서핑/다이빙 슈트: 2mm~3mm 두께의 네오프렌 원단 접합. 원단을 맞대어 봉제하므로 수밀성과 평탄도를 동시에 확보한다. (단, 완전 방수가 필요한 경우 GBS 공법과 병행)
- 의료용 압박복 및 보호대:
- 화상 환자용 압박복, 수술 후 보정 속옷, 무릎/손목 보호대. 장시간 피부에 밀착되어야 하므로 미세한 시접 돌출도 허용되지 않는 분야다.
- 가방 및 액세서리:
- 네오프렌 파우치: 노트북/태블릿 케이스의 테두리 봉제. 내부 기기에 스크래치를 방지하면서도 견고한 결합을 제공한다.
- 백팩 어깨끈(Shoulder Pad): 어깨끈 안쪽 메쉬 원단과 쿠션재의 접합. 사용자의 어깨에 가해지는 압력을 분산시키고 마찰을 줄인다.
- 자동차 내장재:
- 카시트 커버의 디자인 라인 및 헤드라이닝 접합부. 가죽이나 두꺼운 직물의 단차를 없애 고급스러운 마감을 구현한다.
¶ 4. 주요 결함 및 기술적 해결 방안
- 메오토시 (Skip Stitch / 目落とし)
- 원인: 바늘과 루퍼의 타이밍 불일치, 바늘 휨, 또는 고속 봉제 시 바늘의 열 변형.
- 해결: 바늘-루퍼 간극(Clearance)을 0.05mm 이내로 재설정하고, 바늘 가드(Needle Guard)의 위치를 점검한다. 루퍼가 바늘 뒤를 지날 때 바늘과의 거리가 일정해야 한다.
- 원단 씹힘 및 절삭 불량 (Fabric Cutting Defect)
- 원인: 기계 전면에 내장된 트리밍 칼날(Knives)의 마모 또는 상/하 칼날의 압착력 부족.
- 해결: 상/하 칼날을 교체하거나 연마한다. 원단 끝이 깨끗하게 잘리지 않으면 스티치 내부로 원단 잔여물이 튀어나와 외관을 해친다. (칼날 교체 주기: 고탄성 원단 기준 약 1~2주)
- 심 그린 (Seam Grin)
- 원인: 루퍼실 장력이 너무 느슨하여 봉제 부위를 좌우로 당겼을 때 스티치 사이가 벌어지는 현상.
- 해결: 루퍼(Looper) 장력을 미세하게 높이고 바늘실과의 밸런스를 재조정한다. Towa 장력계 기준 루퍼실은 보통 10-20g 사이를 유지한다.
- 바늘 상처 (Needle Cutting / Hole)
- 원인: 바늘 끝(Point)의 손상 또는 원단 조직에 맞지 않는 바늘 끝 형태 사용.
- 해결: 반드시 Ball Point(SES 또는 SUK) 바늘을 사용하며, 정기적으로 바늘 끝의 마모 상태를 확인한다. 특히 나일론 고밀도 원단에서는 Nm 70 이하의 가는 바늘을 권장한다.
- 우글거림 (Puckering)
- 원인: 차동 이송(Differential Feed) 설정 오류로 인해 원단이 밀리거나 과하게 당겨짐.
- 해결: 원단의 신축성에 맞춰 차동 이송비를 1:0.8(늘림) ~ 1:1.5(모음) 범위 내에서 최적화한다. 얇은 싱글 저지는 모음(Gathering) 방향으로 세팅한다.
- 실 끊김 (Thread Breakage)
- 원인: 고속 봉제 시 바늘 열 발생으로 인한 합성사 녹음 또는 실 경로의 거친 표면.
- 해결: 실 냉각 장치(Needle Cooler) 가동, 실리콘 오일 도포, 실 가이드의 연마 상태 확인. 우수한 품질의 코아사(Core Spun Thread) 사용을 권장한다.
¶ 5. 품질 검사 기준 (QC Standard)
- 평탄도 (Flatness): 봉제 부위를 손으로 만졌을 때 시접의 턱이 느껴지지 않아야 하며, 원단이 겹친 정도(Overlap)가 전 구간 일정해야 함. (허용 오차 ±0.5mm 이내)
- 신축 회복성 (Stretchability): 원단을 최대 전장까지 당겼을 때 스티치가 터지지 않아야 하며, 힘을 제거했을 때 원래의 형태로 즉시 복원되어야 함. (Stretch Test: 10cm 구간을 당겨 18cm 이상 늘어나야 함)
- 커버리지 (Coverage): 상단 스프레더 실(Top Spreader Thread)이 4개의 바늘실을 균일하게 덮고 있는지, 실의 꼬임이나 누락이 없는지 육안 검사.
- 트리밍 상태: 봉제선 옆으로 잘려 나간 원단 잔여물(Waste)이 스티치 내부로 혼입되거나 겉으로 삐져나오지 않았는지 확인.
- 강도 테스트: 인장 강도 시험기를 통해 해당 원단의 파열 강도 대비 스티치 유지력이 규격(보통 원단 강도의 80% 이상)을 만족하는지 확인.
- 색상 일치 (Color Matching): 6개의 실이 모두 원단 색상과 일치하는지, 혹은 디자인 의도에 맞는 배색이 이루어졌는지 확인.
¶ 6. 현장 용어 및 은어
| 언어 | 용어 | 비고 |
|---|---|---|
| 한국어 (KR) | 오드람프 (Odramp) | 일본식 명칭 '오도란푸(Auto-Lap)'에서 유래. 현장에서 가장 흔히 쓰임. |
| 한국어 (KR) | 플랫시머 (Flatseamer) | 기계 장비 자체를 지칭하는 정식 명칭. |
| 일본어 (JP) | フラットシーマ (Furatto Shima) | 평면 봉제 기계 및 기술 전반을 의미. |
| 일본어 (JP) | 四本針 (Shihonbari) | '4바늘'을 의미하며, 플랫록 스티치의 구조적 특징을 지칭. |
| 베트남어 (VN) | Máy đánh bông 4 kim 6 chỉ | '4바늘 6실 커버스티치 기계'라는 기술적 명칭. |
| 중국어 (CN) | 四针六线 (Sì zhēn liù xiàn) | '4바늘 6실'이라는 뜻으로, 플랫록 공정을 지칭하는 표준 용어. |
| 영어 (EN) | Flatlock / Flatseam | 글로벌 표준 용어. |
¶ 7. 장비 세팅 및 유지보수 가이드 (실무 노하우)
- 바늘 선택 및 교체 주기: 니트 및 고탄성 원단 사용 시 원단 손상(Hole) 방지를 위해 Ball Point 바늘을 반드시 사용한다. 얇은 원단은 Nm 70, 두꺼운 원단은 Nm 90을 권장한다. 바늘 끝이 미세하게 무뎌지면 소음이 커지고 원단에 구멍이 날 수 있으므로 8시간 작업 기준 매일 교체를 권장한다.
- 차동 이송(Differential Feed) 조정:
- 얇은 싱글 저지: 이송비를 높여(Gathering, 1.2~1.5) 봉제선이 물결치듯 늘어나는 것을 방지한다.
- 두꺼운 플리스/네오프렌: 이송비를 낮춰(Stretching, 0.8~1.0) 원단이 밀려 파카링이 생기는 것을 방지한다.
- 노루발 압력 설정: 플랫록은 원단을 깎으며 진행하므로 노루발 압력이 너무 강하면 원단 이송이 불규칙해지고 칼날 절삭면이 고르지 않게 된다. 원단이 밀리지 않을 정도의 최소 압력(약 2.5kg~3.5kg)으로 세팅한다.
- 실 경로(Threading) 및 청소: 6개의 실이 복잡하게 얽히므로 실 가이드에 먼지가 쌓이지 않도록 수시로 에어건으로 청소한다. 특히 루퍼실의 경로에 저항이 생기면 스티치 밸런스가 즉시 무너진다. 베트남/중국 등 고온다습한 지역의 공장에서는 실에 습기가 차지 않도록 관리하는 것이 중요하다.
- 칼날 간격 및 오버랩: 원단이 겹치는 폭(Overlap)을 결정하는 칼날의 위치는 보통 2.5mm ~ 3.5mm 사이로 설정하며, 이는 바늘 간격과 연동되어야 한다. 칼날이 너무 안쪽으로 들어오면 원단이 겹치지 않아 구멍이 생기고, 너무 바깥쪽이면 시접이 겹쳐 두꺼워진다.
- 실리콘 오일 탱크 관리: 고속 봉제 시 실의 마찰열을 줄이기 위해 실리콘 오일 탱크에 오일이 충분한지 확인한다. 오일이 부족하면 폴리에스터 실이 바늘 구멍에서 녹아 끊어지는 현상이 발생한다.
¶ 8. 공정 흐름도 (Process Flow)
¶ 9. 실전 트러블슈팅 (현장 기술자 가이드)
- 증상: 봉제선이 툭툭 터짐 (Popping Seams)
- 진단: 실의 신축성 부족 또는 바늘실 장력 과다.
- 조치: 우일리 나일론(Woolly Nylon) 실을 루퍼와 스프레더에 사용하고, 바늘실 장력을 최소화한다. SPI를 높여(촘촘하게) 단위 면적당 실의 보유량을 늘린다. Towa 장력계 기준 바늘실은 25g 전후로 세팅한다.
- 증상: 원단 끝이 삐져나옴 (Fraying at Edges)
- 진단: 칼날 마모 또는 오버랩 부족.
- 조치: 칼날을 즉시 교체하고, 원단 가이드(Folder)를 조정하여 원단이 칼날에 충분히 물리도록 한다. 칼날의 상하 압착 스프링 장력을 점검한다.
- 증상: 봉제 부위가 딱딱함 (Stiff Seam)
- 진단: 실의 굵기가 너무 두껍거나 장력이 너무 강함.
- 조치: 실 번수를 높이고(더 가는 실 사용), 루퍼실 장력을 풀어준다. 60s/3 코아사 대신 50s/2 또는 80s/3 실을 검토한다.
- 증상: 바늘 열에 의한 원단 녹음 (Fabric Melting)
- 진단: 바늘 냉각 장치 불량 또는 바늘 번수 과다.
- 조치: 바늘 냉각용 에어 분사 장치를 점검하고, 바늘을 한 단계 가는 것으로 교체한다. 바늘 표면이 세라믹 코팅된 제품을 사용하면 효과적이다.
¶ 10. 국가별 실무 차이 및 선호도
- 한국 (Korea): '오드람프'라는 용어가 지배적이며, 주로 고가의 기능성 아웃도어 및 요가복 브랜드(룰루레몬, 안다르 등) 오더를 처리한다. Yamato FD-62G 시리즈에 대한 신뢰도가 매우 높으며, 미세한 평탄도 차이에도 민감하게 반응한다.
- 베트남 (Vietnam): 대규모 생산 라인이 구축되어 있으며, 'Máy 4 kim 6 chỉ'로 불린다. 고온다습한 기후 특성상 실의 인장 강도 변화와 기계 부식 방지를 위한 오일 관리에 집중한다. Juki MF-3620 모델이 대량 생산 라인에서 선호된다.
- 중국 (China): '四针六线' 공정으로 불리며, 광둥성 및 저장성 일대의 스포츠웨어 클러스터에서 광범위하게 사용된다. Yamato 등 외산 장비 외에도 Siruba, Jack 등 가성비 높은 장비를 혼용하여 생산 단가를 맞추는 경향이 있다.
¶ 11. 대체 기법/소재와의 비교
- 플랫록 vs 오바로크 (Overlock): 오바로크는 시접이 발생하여 피부 마찰이 생기지만, 플랫록은 시접을 깎아내어 평면을 유지한다. 기능성 의류에서는 플랫록이 필수적이다.
- 플랫록 vs 가이루빠 (Coverstitch): 가이루빠는 원단을 접어서 봉제하므로 밑단 처리에 적합하며, 플랫록은 두 원단을 이어서 평면을 만드는 접합(Joining)에 최적화되어 있다.
- 플랫록 vs 본딩 (Bonding/Welding): 무봉제 본딩은 완벽한 평면을 제공하지만, 플랫록에 비해 인장 강도와 내구성이 떨어진다. 격렬한 운동용 의류에는 여전히 플랫록이 선호된다.
¶ 12. 관련 항목 및 용어 해설
- 오바로크 (Overlock): ISO 500 class. 원단 끝을 정리하며 봉제하지만 시접이 한쪽으로 꺾여 돌출되므로 플랫록과는 용도가 다르다.
- 가이루빠 (Coverstitch): ISO 400/600 class. 주로 밑단 처리에 사용되며, 플랫록과 달리 원단을 깎아내지 않고 접어서 봉제한다.
- 차동 이송 (Differential Feed): 앞뒤 톱니의 속도를 다르게 조절하여 원단의 늘어남이나 수축을 제어하는 장치.
- 피드 오프 더 암 (Feed-off-the-arm): 원통형 구조의 기계 몸체로, 소매나 바지통 같은 원통형 부위 봉제에 최적화된 형태. 플랫시머의 주요 외형이다.
- 인터록 (Interlock): 양면 조직의 니트 원단을 지칭하기도 하며, 때로는 플랫록과 혼용되어 불리기도 하나 기술적으로는 구분된다.
- GBS (Glued and Blind Stitched): 잠수복 제작 시 사용되는 완전 방수 공법. 플랫록은 바늘 구멍이 생기므로 완전 방수가 필요한 경우 GBS 이후 보강용으로 사용된다.