¶ 용어와 의미 구분
| 한국어 | English | 日本語 | 中文(简体) | 中文(繁體) | Tiếng Việt | Bahasa Indonesia |
|---|---|---|---|---|---|---|
| 검사 (검품, 시아게) | Inspection (Audit) | 検査 (検品) | 检验 (查货, 验货) | 檢驗 (查貨, 驗貨) | kiểm tra (Kiểm hàng, Kiểm tra sản phẩm, Soát hàng) | pemeriksaan (Cek barang, Inspeksi, Pemeriksaan) |
| 검품 (검사) | Inspection (Auditing, Checking) | 検品 (チェック) | 验货 (查货, 质检) | 驗貨 (查貨) | kiểm hàng (Soát hàng) | inspeksi (Cek barang, Inspeksi QC) |
¶ 정의 및 개요
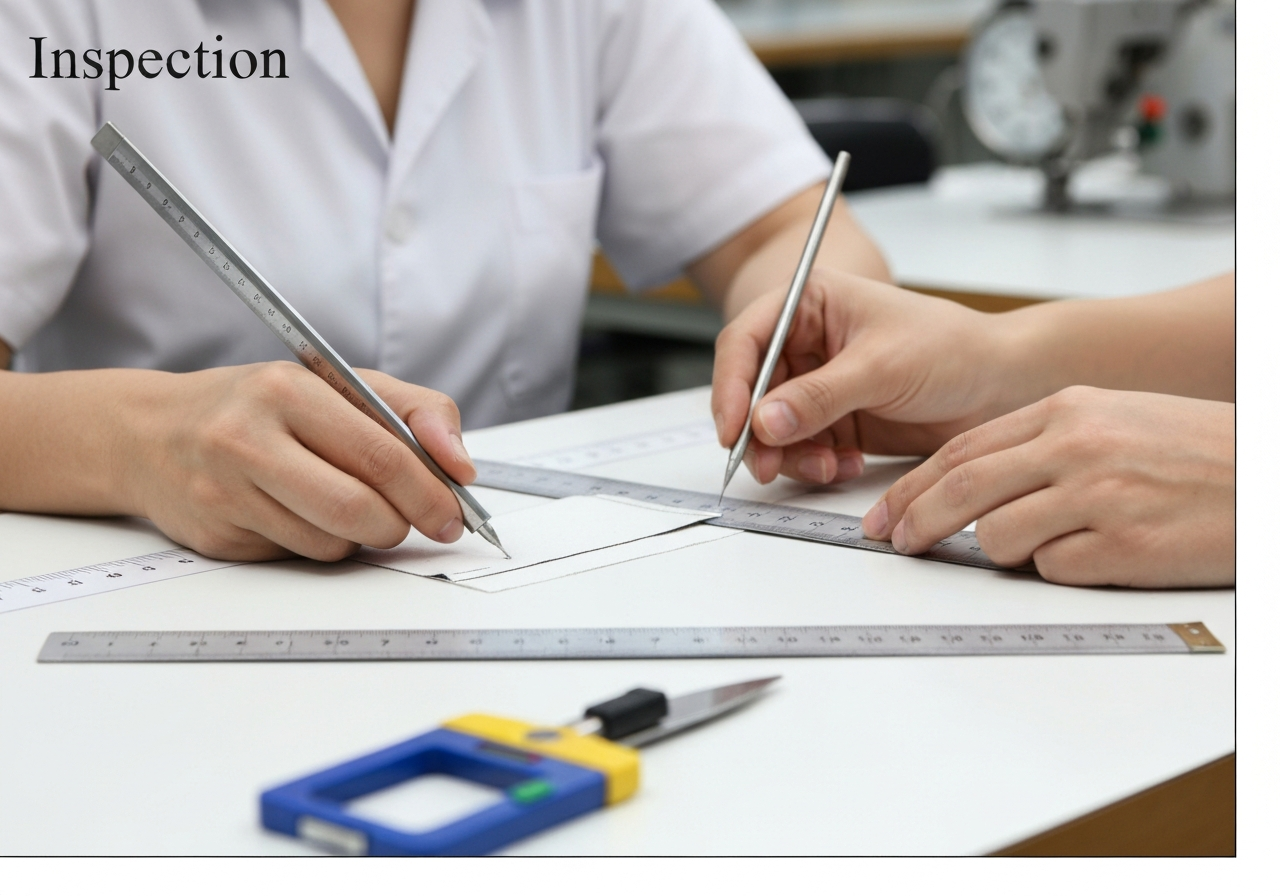
검품(Inspection)은 의류 및 봉제 제품의 제조 전 과정에서 원부자재의 상태, 공정별 반제품의 완성도, 그리고 최종 완제품이 기술 사양서(Tech Pack) 및 바이어의 품질 가이드라인에 부합하는지 확인하는 체계적인 품질 관리 활동입니다. 이는 단순히 불량품을 선별하는 사후 조치를 넘어, 봉제 공정 중 발생하는 스티치 결함, 치수 오차, 원단 결점, 부자재 작동 이상 등을 조기에 발견하여 공정 불량률(Defect Rate)을 제어하고 재작업(Rework) 비용을 최소화하는 데 목적이 있습니다.
현대 봉제 공장에서는 데이터 기반의 품질 관리를 위해 ISO 2859-1(AQL, Acceptable Quality Level) 통계 샘플링 방식을 채택하며, 육안 검품, 정밀 계측, 검침기 활용 등 다각적인 검증 절차를 수행합니다. 검품은 품질 보증(QA)의 핵심 실행 단계로, 제품의 안전성(금속 이물질 제거)과 기능성(솔기 강도), 심미성(외관 품질)을 동시에 확보하는 공정입니다.
기술적 심화 및 물리적 원리: 검품은 원단, 실, 바늘이라는 세 가지 물리적 요소의 상호작용 결과물을 공학적으로 검증하는 과정입니다. 봉제 시 바늘이 원단을 관통할 때 발생하는 마찰열(최대 200~300℃), 실의 인장 강도와 이송(Feed) 장력의 균형, 그리고 노루발 압력에 의한 원단 수축률을 역추적하여 설계치와의 괴리를 찾아냅니다. 예를 들어, ISO 4915 규격에 따른 301 본봉(Lockstitch) 공정에서 윗실과 밑실(Bobbin)의 교차점이 원단 두께의 정중앙에 위치하는지 확인하는 것은 제품의 내구성과 솔기 강도를 결정짓는 핵심 물리량 검품 항목입니다. ISO 4915는 스티치 유형을 정의하는 국제 표준이며, 검품 시에는 이 표준에 정의된 스티치 구조(예: 101, 301, 401, 504 등)가 설계대로 형성되었는지를 판정의 기술적 근거로 삼습니다.
국가별 현장 특성: * 한국 공장: '시아게(마무리)' 단계에서의 정교함을 강조하며, 숙련된 검품원이 사소한 비대칭이나 실밥(Trimming) 상태를 잡아내는 '장인형 검품'이 강점입니다. 현장에서는 '검사'보다 '검품'이라는 용어가 정착되어 있으며, 최종 출하 전 전수 검품을 선호하는 경향이 있습니다. * 베트남 공장: 글로벌 브랜드의 대규모 OEM 기지로서, 표준 운영 절차(SOP)에 따른 시스템적 검품과 제3자 검품소(Third-party Inspection, 예: ITS, SGS)를 통한 객관적 데이터 확보를 중시합니다. 'Kiểm hàng'이라는 현지 용어를 사용하며, 라인 중간 검품(In-line)의 비중이 매우 높습니다. * 중국 공장: 대량 생산 최적화에 특화되어 있으며, 최근에는 AI 비전 검품기 및 자동 치수 측정 장비 도입을 통해 인건비 상승에 대응하고 있습니다. '验货(Yànhuò)'라고 칭하며, 4-Point System을 이용한 원단 검품 단계부터 엄격한 데이터 관리를 실시합니다.
¶ 사양표 및 기술 기준
| 항목 | 세부 사양 및 기준 | 비고 |
|---|---|---|
| 공정 분류 | 품질 관리 (QC / QA / SQC) | ISO 9001 기반 |
| 주요 장비 | 검품대, 검침기, 조명 박스, 정밀 줄자, Towa 장력계 | 필수 장비군 |
| 대표 모델 | Hashima HN-880C (검침기), Oshima ON-600, VeriVide CAC | 글로벌 표준 기종 |
| 검품 기준 | ISO 2859-1 (AQL 1.5 / 2.5 / 4.0), 4-Point System | 통계적 샘플링 |
| 측정 단위 | Metric (mm), Imperial (inch) / 허용 오차: ±1/8" ~ ±1/2" | 부위별 상이 |
| 조명 환경 | D65 (표준 주광), TL84 (매장), CWF / 1,000 Lux 이상 | 색상 왜곡 방지 |
| 바늘 시스템 | DB×1 (본봉), DC×27 (오버록), DP×5 (중후물), UY128GAS (커버스티치) | 기종별 전용 바늘 |
| 장력 기준 | 밑실 20~30g, 윗실 100~150g (Towa Gauge 기준) | 원단별 최적화 필요 |
| 검침 감도 | Fe(철) 1.0mm ~ 1.2mm, SUS(스테인리스) 2.0mm ~ 3.0mm | 미검증(SUS) |
| 스티치 밀도 | 10~12 SPI (Woven), 14~16 SPI (Knit), 8~10 SPI (Denim) | 제품군별 표준 |
| 재봉기 속도 | 3,500~5,000 SPM (본봉), 6,000~8,000 SPM (오버록) | 검품 시 속도 기인 불량 확인 |
| 실 번수 | 20/2, 30/2, 40/2, 60/3 (Poly Spun) | 원단 두께와 매칭 검품 |
¶ 적용 분야별 검품 중점 사항
- 의류 제조 (Apparel):
- 원단: 롤(Roll)별 이색(Shading) 및 결점(Slub, Hole) 확인. 4-Point System에 의거한 벌점 관리.
- 봉제: 스티치 밀도(SPI), 시접(Seam Allowance) 폭의 일정함, 칼라 및 소매의 좌우 대칭성.
- 마무리: 사절(Trimming) 상태, 다림질(Pressing)에 의한 번들거림(Shine mark) 유무.
- 가방 및 잡화 (Bags & Luggage):
- 강도: 하중 지지 부위의 X-바텍(Cross Bartack) 누락 여부 및 박스 스티치(Box Stitch)의 정확성.
- 부자재: 지퍼의 슬라이딩 부드러움, 스냅 단추의 탈착 강도(Pull Test).
- 특수 봉제 (Technical Textiles):
- 자동차 시트: 에어백 전개 부위의 특수사(Easy-break thread) 사용 및 스티치 카운트 정밀 확인. ISO 4915 401 체인스티치 적용 시 루퍼 타이밍 엄격 관리.
- 아웃도어: 심실링(Seam Sealing) 테이프의 접착 상태 및 수압 테스터기를 이용한 내수압(2,000mm~10,000mm H2O) 검품.
- 신발 (Footwear):
- 외관: 좌우 짝 맞춤(Pairing), 갑피(Upper)와 창(Sole)의 접착제 노출(Glue overflow) 여부.
- 구조: 힐 커브(Heel Curve)의 대칭성 및 라스트(Last) 형상 유지 상태.
¶ 주요 결함 유형 및 엔지니어링 해결 방안
- 메또비 (Skipped Stitch): 바늘과 루퍼/북집의 타이밍(Needle to Hook Timing) 부적합.
- 해결: 바늘대 높이 재설정, 바늘과 훅 끝의 간극(Clearance)을 0.05~0.1mm로 조정, 바늘 휨 점검.
- 퍼커링 (Seam Puckering): 실의 장력 과다 또는 상하 이송량 불균형.
- 해결: 윗실/밑실 장력 완화, 차동 피드(Differential Feed) 비율 조정, 원단 특성에 맞는 노루발 압력(1.5~2.0kgf) 설정.
- 이색 (Shading/Color Variation): 원단 롤 간 또는 부위 간 색상 차이.
- 해결: 재단 전 쉐이딩 차트(Shade Banding) 작성, 번들링(Bundling) 관리 철저, 표준 광원(D65) 아래에서 검품.
- 기름때 (Oil Stain): 재봉기 바늘대 또는 노루발 부위의 유압 누유.
- 해결: 오일 씰(Oil Seal) 교체, 무급유(Dry Head, 예: JUKI DDL-9000C) 기종 도입, 작업 전 테스트 원단 사용.
- 치수 미달 (Out of Tolerance): 패턴 설계 오류 또는 봉제 시 시접 과다 사용.
- 해결: 패턴 수정, 시접 가이드(Gauge) 장착, 작업자별 치수 측정 교육 및 금속 줄자 교정.
- 오픈 심 (Open Seam): 봉제 강도 부족으로 솔기가 터지는 현상.
- 해결: 스티치 밀도(SPI) 상향, 실의 번수(Thickness) 조정, 보강 봉제(Back Tack) 길이 확보.
- 바늘 구멍 (Needle Hole): 바늘 끝 손상(Burr)으로 원단 조직 파괴.
- 해결: 볼 포인트(Ball Point) 바늘 사용, 정기적인 바늘 교체 주기(8시간 권장) 준수.
- 버즈 네스트 (Bird's Nest): 봉제 시작 시 밑면에서 실이 엉키는 현상.
- 해결: 와이퍼(Wiper) 장치 점검, 봉제 시작 시 실 잡기(Thread Nipper) 기능 활성화.
¶ 품질 검품 기준 및 세부 절차
¶ 5.1 검품의 단계별 분류
검품은 생산 흐름에 따라 다음과 같이 체계적으로 수행됩니다. 1. IQC (Incoming Quality Control): 원단 및 부자재 입고 시 수행하는 검품입니다. 원단의 경우 4-Point System을 적용하며, 부자재는 발주서(PO)와의 일치 여부 및 기능 테스트(지퍼 왕복, 스냅 강도)를 실시합니다. 2. In-line Inspection (중간 검품): 봉제 라인 중간에서 반제품 상태로 수행합니다. 주로 첫 번째 번들(First Bundle) 검품을 통해 세팅 오류를 잡아내며, Traffic Light System을 활용하여 실시간으로 품질 상태를 시각화합니다. 3. End-of-line Inspection (라인 말단 검품): 봉제가 완료된 직후 100% 전수 검품을 원칙으로 합니다. 주요 봉제 결함(메또비, 퍼커링 등)을 선별합니다. 4. Final Inspection (최종 검품): 포장 전 또는 포장 후 바이어의 요구에 따라 ISO 2859-1 AQL 샘플링 방식으로 수행합니다. 치수, 외관, 라벨링, 포장 상태를 종합적으로 판정합니다.
¶ 5.2 AQL 샘플링 검품 (ISO 2859-1)
바이어와 합의된 수준에 따라 샘플링 수량을 결정하며, 이는 통계적 신뢰도를 바탕으로 전체 로트의 품질을 추정하는 과정입니다. * 검품 수준(Inspection Level): 일반적으로 'General Inspection Level II'를 적용하나, 고가 제품이나 초기 생산분은 Level III를 적용하여 샘플 수를 늘립니다. * 결함 분류 및 AQL 등급: * Critical (치명적 결함): 사용자 안전에 위해를 가하거나 법규 위반 사항(예: 바늘 파편 잔존, 날카로운 모서리, 유해 화학물질 초과). AQL 0 또는 0.01 적용. * Major (주요 결함): 제품의 기능 상실이나 외관상 현저한 가치 하락(예: 메또비, 이색, 치수 오차 초과, 지퍼 작동 불량). 보통 AQL 2.5 적용. * Minor (경미한 결함): 제품 기능에는 영향이 없으나 품질 기준에 미달하는 사항(예: 미세한 실밥, 내부 라벨 비뚤어짐, 경미한 오염). 보통 AQL 4.0 적용. * 실무 판정 예시 (Lot Size: 3,001~10,000pcs): * 샘플 코드: 'L' (200개 추출) * AQL 2.5 기준: 합격(Ac) 10개 이하 / 불합격(Re) 11개 이상 * AQL 4.0 기준: 합격(Ac) 14개 이하 / 불합격(Re) 15개 이상
¶ 5.3 4-Point System (원단 검품 표준)
원단 롤(Roll) 검품 시 결점의 크기와 빈도에 따라 벌점을 부여하여 100평방야드(sq.yd)당 총점으로 등급을 판정합니다.
* 벌점 기준:
* 3인치(75mm) 이하: 1점
* 3인치 초과 6인치(150mm) 이하: 2점
* 6인치 초과 9인치(230mm) 이하: 3점
* 9인치 초과: 4점 (구멍/Hole은 크기에 상관없이 4점 부여 가능)
* 계산식: (총 벌점 × 3600) / (검품된 야드 수 × 원단 폭 inch) = 100sq.yd당 점수
* 합격 기준: 브랜드별 상이하나, 일반적으로 40점 이하를 'First Quality'로 간주하며, 40점 초과 시 B-Grade로 분류하거나 바이어 승인 후 사용합니다.
¶ 5.4 7-Point Garment Inspection (의류 검품 순서)
검품 효율을 높이고 누락을 방지하기 위해 시계 방향 또는 정해진 순서에 따라 검품을 진행합니다. 1. 전면부(Front): 칼라의 대칭, 앞 중심선(Placket)의 수직도, 포켓 위치 및 수평 확인. 2. 뒷면부(Back): 요크(Yoke) 라인, 등판의 주름 유무, 밑단 라인의 곡선 확인. 3. 내부(Inside): 오버록 상태, 시접의 방향, 케어 라벨의 부착 위치 및 내용 확인. 4. 소매 및 커프스(Sleeves/Cuffs): 소매 길이의 좌우 차이, 커프스 단추 구멍(Button hole)의 마감 상태. 5. 칼라 및 네크라인(Collar/Neck): 칼라 끝(Point)의 모양, 네크라인 테이프 처리의 매끄러움. 6. 밑단(Hem): 밑단 봉제의 일정함, 실밥 제거 상태. 7. 치수 측정(Measurements): 주요 부위(가슴둘레, 총장 등)를 사양서와 대조.
¶ 5.5 검침 관리 (Metal Detection) 및 안전 검품
- 감도 기준: 1.0mm~1.2mm 철구(Fe) 감지. 아동복의 경우 더욱 엄격한 0.8mm 기준을 적용하기도 합니다.
- 9점 테스트(9-Point Test): 검침기의 신뢰성을 확보하기 위해 컨베이어 벨트를 가로 3구역(좌, 중, 우), 세로 3구역(상, 중, 하)으로 나누어 테스트 피스(Test Piece)를 통과시킵니다. 매 작업 시작 전, 매 2시간마다, 그리고 작업 종료 후에 실시하여 기록(Log)을 남깁니다.
- 검품 도구 및 장비:
- 루페 (Pick Glass): 1인치 내 SPI(땀수) 및 원단 밀도 확인용.
- 인장시험기 (Tensile Tester): 봉제선 강도(Seam Strength) 및 부자재 탈착 강도(Pull Test, 보통 90N/10초 유지) 측정.
- 세탁견뢰도 테스터 (Launder-Ometer): ISO 105-C06 기준, 세탁 후 변퇴색 및 오염 확인.
- 마찰견뢰도 (Crockmeter): ISO 105-X12 기준, 건식/습식 마찰에 의한 이염 확인 (보통 4급 이상 합격).
¶ 5.6 치수 측정 및 허용 오차 (Tolerance)
모든 측정은 평평한 검품대 위에서 원단을 당기지 않은 상태로 수행합니다. * 주요 부위별 표준 오차: * 상의 총장/가슴둘레: ±1.0cm ~ ±1.5cm * 어깨너비/소매길이: ±0.7cm ~ ±1.0cm * 가방 본체 치수: ±5mm ~ ±8mm * 포켓 위치 및 크기: ±3mm * 측정 도구: 교정(Calibration)된 금속 줄자 또는 스틸 룰(Steel Rule)을 사용하며, 유연한 곡선 부위는 줄자를 세워서 측정합니다.
¶ 공장 실무 은어 및 현장 용어
| 구분 | 용어 | 의미 및 기술적 배경 |
|---|---|---|
| 한국어 | 시아게 (仕上げ) | 일본어 유래. 마무리 공정(프레싱, 검품, 포장) 통칭 |
| 한국어 | 메또비 (目飛び) | 스티치 건너뜀. 타이밍 불일치가 주원인 |
| 한국어 | 단가에 (段替え) | 공정 교체. 기종 변경 및 세팅 변경 시 확인 작업 |
| 한국어 | 아타리 (当り) | 봉제 시 시접 부위가 눌려 겉으로 자국이 나는 현상 |
| 한국어 | 덴 (伝) | 니트 원단에서 올이 풀려 나가는 결함 (Run/Ladder) |
| 한국어 | 이세 (いせ) | 소매 산 등에서 원단을 오므려 박는 분량 (Ease) |
| 한국어 | 쿠세 (癖) | 원단이나 봉제물에 잡힌 잘못된 주름이나 방향성 |
| 한국어 | 하마구리 (蛤) | 조개 모양의 장식 스티치 또는 특수 오버록 |
| 한국어 | 즈라시 (ずらし) | 패턴이나 봉제 시 의도적으로 어긋나게 맞추는 기법 |
| 베트남어 | Kiểm hàng | 베트남 현지 공장 QC 라인에서 사용하는 표준 용어 |
| 중국어 | 验货 (Yànhuò) | 중국 현지 공장 및 검품소에서 사용하는 표준 용어 |
| 영어 | In-line QC | 생산 라인 중간에서 흐름을 끊지 않고 수행하는 검품 |
| 영어 | End-of-line | 봉제 라인이 끝나는 지점에서 수행하는 100% 전수 검품 |
¶ 장비 세팅 및 환경 가이드
- 조명 환경: 검품장 조도는 최소 1,000 Lux 이상을 유지해야 하며, 색온도는 5,000K~6,500K 사이의 표준 광원을 사용하여 색상 왜곡을 방지함. 특히 네이비(Navy)와 블랙(Black) 색상의 혼동을 방지하기 위해 고연색성(CRI 90 이상) 램프 사용 권장.
- 검침기 감도 설정: 지퍼, 스냅 등 금속 부자재가 포함된 제품의 경우 '부자재 대응 모드'를 설정하여 오작동을 방지하되, 바늘 조각 감지 능력은 유지해야 함. 비자성 금속(황동, 알루미늄) 부자재를 사용하더라도 검침기 감도에 영향을 줄 수 있으므로 사전 테스트 필수.
- 검품대 설계: 검품자의 피로도 감소를 위해 높이는 900mm~1,050mm로 설정하며, 원단이 바닥에 닿지 않도록 충분한 넓이와 경사도를 확보함. 검품대 표면은 원단 손상을 방지하기 위해 매끄러운 멜라민 소재나 유리판을 사용함.
- 바늘 관리 대장 (Broken Needle Log): 부러진 바늘의 파편을 모두 회수하여 대장에 부착하고 관리자의 승인을 받는 절차는 ISO 9001 품질 경영의 핵심입니다. 파편이 100% 회수되지 않을 경우 해당 번들(Bundle) 전체를 격리하고 핸디 검침기로 정밀 재검품 실시.
¶ 품질 판정 및 공정 흐름도
¶ 실전 트러블슈팅 및 현장 노하우 (Senior Technician's Note)
- 원단 밀림(Ply Shift) 발생 시: 검품 중 좌우 대칭이 맞지 않는다면, 재봉기의 노루발 압력뿐만 아니라 피드 독(Feed Dog)의 높이를 확인하십시오. 피드 독이 너무 높으면 원단이 뒤로 밀리며 치수 오차를 유발합니다. (표준 높이: 0.8mm~1.0mm). 특히 베트남 공장처럼 고온다습한 환경에서는 원단의 신축성이 변할 수 있으므로 아침/오후 피드 세팅을 재점검해야 합니다.
- 열 수축(Heat Shrinkage) 불량: 프레싱 후 치수가 줄어드는 경우, 다림질 온도를 확인하십시오. 폴리에스터 혼방 원단은 150℃ 이상에서 수축이 급격히 발생하므로, 검품 시 프레싱 전후 치수 변화량을 데이터화해야 합니다. 나일론 소재 가방의 경우 스팀 프레싱 시 원단이 울렁거리는 '버클링(Buckling)' 현상을 주의하십시오.
- 검침기 오작동(False Alarm): 제품에 금속이 없는데도 검침기가 울린다면, 작업자의 장갑(금속사 포함 여부)이나 주변의 대형 모터, 컨베이어 벨트의 정전기를 확인하십시오. 정전기 방지 스프레이를 벨트에 도포하면 오작동을 줄일 수 있습니다. 중국 공장의 경우 대량 생산 시 벨트 오염에 의한 오작동이 잦으므로 매일 벨트 클리닝이 필수입니다.
- 실 끊어짐(Thread Breakage): 검품 시 실 끊어짐 수선 자국이 많다면, 바늘 열(Needle Heat)을 의심하십시오. 고속 봉제 시(4,000spm 이상) 바늘 열이 실을 녹일 수 있으므로, 바늘 냉각 장치(Needle Cooler)를 설치하거나 실리콘 오일을 실에 도포하는 '실 가이드 오일러' 사용을 권장합니다.
- SPI 측정 노하우: 육안으로 확인하기 어려운 미세한 땀수 차이는 'Pick Glass(확대경)'를 사용하여 1인치 구간을 정확히 카운트하십시오. 특히 신축성이 강한 니트 원단은 원단을 당기지 않은 자연 상태에서 측정해야 오차를 줄일 수 있습니다.
- 기름때(Oil Stain) 제거 팁: 검품 중 발견된 미세한 기름때는 'Pulver'라 불리는 화이트 파우더 스프레이를 분사한 후 건조시켜 털어내면 효과적입니다. 단, 원단 종류에 따라 얼룩이 남을 수 있으므로 반드시 자투리 원단에 테스트 후 실시하십시오. JUKI DDL-9000C와 같은 세미 드라이 헤드 기종을 사용하면 이러한 오염을 원천적으로 방지할 수 있습니다.
- Traffic Light System 활용: 라인 중간 검품(In-line) 시, 불량 발생률에 따라 녹색(정상), 황색(주의), 적색(중단) 표지판을 게시하여 현장 관리자가 즉각 개입할 수 있도록 시각화하십시오. 이는 대량 불량(Mass Defect)을 방지하는 가장 효율적인 방법입니다.
- 바늘 끝 손상 확인: 검품 시 원단에 미세한 올 뜯김이 보인다면, 바늘 끝을 손톱 끝으로 긁어보십시오. 걸리는 느낌이 있다면 바늘 끝에 '버(Burr)'가 생긴 것이므로 즉시 교체해야 합니다. 이는 특히 실크나 고밀도 나일론 원단 검품 시 필수적인 노하우입니다.
¶ 관련 항목
- AQL (Acceptable Quality Level): 통계적 품질 관리의 핵심 지표로, 합격 가능한 최대 불량률을 의미합니다.
- Tech Pack (기술 사양서): 디자인, 치수, 부자재, 봉제 방법 등 모든 검품의 기준이 되는 제조 지시서입니다.
- 4-Point System: 원단 롤의 결점을 점수화하여 품질 등급을 판정하는 국제 표준 방식입니다.
- 검침기 (Metal Detector): 봉제 공정 중 혼입될 수 있는 바늘 파편 등 금속 이물질을 감지하는 필수 안전 장비입니다.
- ISO 4915: 스티치 분류 및 용어에 관한 국제 표준으로, 검품 시 스티치 구조의 정확성을 판정하는 근거가 됩니다.
- SPI (Stitches Per Inch): 인치당 땀수로, 봉제 강도와 외관 품질을 결정하는 핵심 검품 항목입니다.
- Towa Tension Gauge: 실의 장력을 수치화하여 관리함으로써 퍼커링이나 메또비를 방지하는 정밀 측정기입니다.
- Traffic Light System: 생산 라인 내 실시간 품질 상태를 녹색, 황색, 적색으로 시각화하여 관리하는 기법입니다.
- ISO 9001: 조직의 품질 경영 시스템이 국제 표준에 부합함을 인증하는 규격입니다.
- JUKI DDL-9000C: 디지털 텐션 제어와 무급유 시스템을 통해 오염과 봉제 불량을 최소화하는 현대적 본봉 재봉기입니다.